 EN
Rynek posiłków gotowych do spożycia nadal dynamicznie rozwija się na całym świecie, a wybór odpowiedniego rozwiązania opakowaniowego stał się kluczowy dla producentów i marek żywnościowych. A torba z retortami znajduje się na czołówce nowoczesnych technologii konserwacji żywności, oferując producentom możliwość dostarczania produktów o długim terminie przydatności do spożycia bez konieczności chłodzenia. Niezależnie od tego, czy produkujesz posiłki gotowe do spożycia, racje wojskowe, karmę dla zwierząt lub delikatne potrawy poddawane obróbce termicznej, zakup wysokiej jakości toreb retortowych jest kluczowy dla zachowania integralności produktu, wydłużenia terminu przydatności do spożycia oraz spełnienia rygorystycznych przepisów dotyczących bezpieczeństwa żywności. Zrozumienie subtelności związanych z doborem toreb retortowych zapewnia, że Twoje posiłki gotowe do spożycia osiągną konsumentów w optymalnym stanie.
Torebka retortowa jest specjalnie zaprojektowana tak, aby wytrzymać skrajne temperatury i ciśnienia stosowane w procesach komercyjnej sterylizacji. Ten specjalny format opakowania składa się z wielu warstw folii plastycznej i folii aluminiowej, tworząc barierę chroniącą żywność przed tlenem, wilgocią i światłem, a jednocześnie odporną na temperatury przetwarzania retortowego przekraczające często 121 stopni Celsjusza. Dla producentów skupiających się na segmencie posiłków gotowych do spożycia inwestycja w zaawansowaną technologię torebek retortowych ma bezpośredni wpływ na trwałość produktu, zgodność z wymaganiami bezpieczeństwa oraz satysfakcję konsumentów.
Zrozumienie materiałów i specyfikacji torebek retortowych
Skład warstwy podstawowej w projektach torebek retortowych
Integralność konstrukcyjna torebki retortowej zależy w całości od jej wielowarstwowej budowy. Typowa torebka retortowa składa się z zewnętrznej warstwy folii poliestrowej zapewniającej odporność na przebicie, środkowej warstwy folii aluminiowej działającej jako główny bariera przeciwko tlenu i światłu oraz wewnętrznej warstwy polipropylenu stykającej się bezpośrednio z produktem spożywczym. Każda warstwa torebki retortowej pełni odrębną funkcję, a połączenie klejowe między warstwami musi wytrzymać naprężenia termiczne bez odwarstwiania się. Przy zakupie torebek retortowych należy upewnić się, że dostawca stosuje materiały zgodne z wymaganiami FDA oraz utrzymuje stałą grubość poszczególnych warstw we wszystkich jednostkach, ponieważ niestabilności w tej kwestii pogarszają zdolność torebki retortowej do ochrony zawartości podczas sterylizacji w wysokiej temperaturze.
Standardy grubości i wydajność barierowa
Standardy branżowe zwykle określają, że torebka retortowa musi osiągać wskaźnik przenikania tlenu poniżej 0,5 centymetra sześciennego na metr kwadratowy na dobę w temperaturze pokojowej, zapewniając wydłużoną trwałość nawet po przetwarzaniu retortowym. Grubość warstwy folii aluminiowej w torebce retortowej mieści się zazwyczaj w zakresie od 7 do 12 mikrometrów, co bezpośrednio wpływa na wytrzymałość barierową oraz odporność na przebicie podczas obsługi i transportu. Wiodący producenci tobrek retortowych inwestują w precyzyjne wyposażenie do nanoszenia powłok oraz rygorystyczne testy jakości, aby potwierdzić, że każda partia tobrek retortowych spełnia te wymagające specyfikacje. Przy ocenie dostawców należy zażądać certyfikatów analizy potwierdzających, że ich produkty – torebki retortowe – systematycznie osiągają docelowe wskaźniki barierowe oraz normy stabilności termicznej.
Odporność na ciepło oraz wymagania procesowe dla tobrek retortowych
Specyfikacje tolerancji temperatury
Torebka retortowa zaprojektowana do przetwarzania w wysokiej temperaturze musi zachować integralność strukturalną przy temperaturach znacznie przekraczających typowe warunki gotowania. Komercyjne torebki retortowe podlegają testom walidacyjnym, aby potwierdzić ich odporność na wielokrotne cykle termiczne w zakresie temperatur od 115 do 125 stopni Celsjusza; niektóre specjalizowane wersje są certyfikowane do jeszcze wyższych temperatur. Wewnętrzna warstwa polipropylenu torebki retortowej nie może się topić ani ulec degradacji podczas tych cykli, podczas gdy bariery z folii aluminiowej pozostają nieprzepuszczalne przez cały czas przetwarzania. Producent powinien upewnić się, że dostawca torebek retortowych przeprowadza pełne testy retortowe na rzeczywistym sprzęcie produkcyjnym, aby potwierdzić rzeczywistą wydajność – a nie jedynie walidację w skali laboratoryjnej. Takie praktyczne testy gwarantują, że torebka retortowa będzie działać niezawodnie w całym cyklu produkcji.
Integralność zgrzewu pod wpływem naprężeń termicznych
Wytrzymałość zgrzewu torebki retortowej bezpośrednio decyduje o tym, czy opakowanie zachowa sterylność po przetworzeniu. Wysokiej klasy torebki retortowe osiągają wytrzymałość zgrzewu przekraczającą 5 kilogramów na 15 milimetrów szerokości zgrzewu, zapewniając hermetyczne zamknięcie opakowania nawet pod wpływem ciśnienia i zmian temperatury. Podczas przetwarzania retortowego wewnętrzne ciśnienie oraz ciepło intensywnie obciążają zgrzewy, co czyni jakość formuły warstwy zgrzewalnej absolutnie kluczowym czynnikiem w projektowaniu torebki retortowej. Wiodący producenci torebek retortowych stosują technologię zgrzewania ultradźwiękowego lub termicznego z precyzyjnie dobranymi parametrami, aby zagwarantować spójną jakość zgrzewów partia po partii. Przy zakupie torebki retortowej należy żądać danych z badań wytrzymałości zgrzewu oraz raportów z analizy awarii, które pokazują, jak torebka zachowuje się w realnych warunkach produkcyjnych, w tym w najbardziej ekstremalnych scenariuszach termicznych.
Uwagi dotyczące zakupów oraz zapewnienie jakości torebek retortowych
Certyfikacja dostawcy i standardy zgodności
Wybór niezawodnego dostawcy torebek retortowych wymaga weryfikacji wielu certyfikatów zgodności, w tym zatwierdzeń FDA dotyczących kontaktu z żywnością, certyfikatu systemu zarządzania jakością ISO 9001 oraz przestrzegania standardów bezpieczeństwa żywności FSSC 22000. Reputacyjny producent torebek retortowych zapewnia pełną śledzalność surowców, wprowadza rygorystyczne kontrole procesowe oraz przeprowadza badania przez niezależne laboratoria, aby potwierdzić, że gotowe torebki retortowe spełniają ustalone w umowie specyfikacje. Wymagania dokumentacyjne związane z zakupem torebek retortowych powinny obejmować karty charakterystyki bezpieczeństwa materiałów (MSDS), raporty z badań właściwości barierowych, dane walidacyjne procesów termicznych oraz dowody zgodności z przepisami prawa. Przy ocenie potencjalnych dostawców torebek retortowych należy zażądać próbek do własnych badań oraz rozważyć przeprowadzenie audytu na miejscu w celu zweryfikowania zdolności produkcyjnych i infrastruktury zapewniającej jakość.
Funkcje dostosowania i projektowania przeznaczone do zastosowań gotowych do spożycia
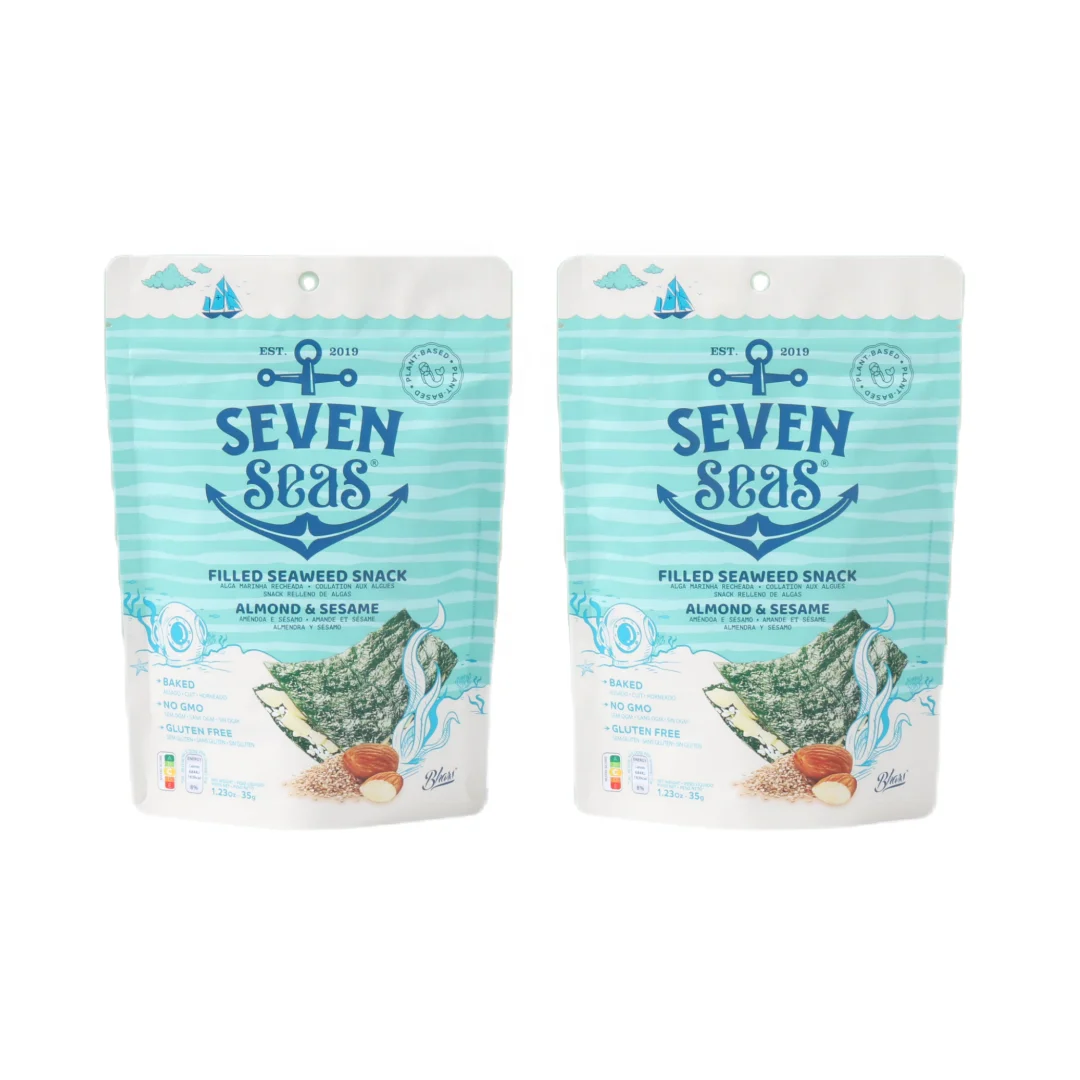
Nowoczesny torba z retortami dostawcy oferują projektowalne rozwiązania, które zwiększają atrakcyjność marki i wygodę użytkowania bez pogarszania wydajności termicznej. Konfiguracje typu stand-up zapewniają widoczność na półkach detalicznych, podczas gdy boczne fałdy zwiększają pojemność produktu i poprawiają efektywność wykorzystania przestrzeni. Zamki błyskawiczne na torebkach retortowych zapewniają możliwość ponownego zamknięcia po zakupie, jednak muszą być zaprojektowane tak, aby zachować integralność w trakcie przetwarzania retortowego. Drukowanie bezpośrednio na folii torebek retortowych umożliwia umieszczenie informacji regulacyjnych, instrukcji przygotowania oraz elementów wizerunku marki w sposób nadal widocznym i czytelnym po sterylizacji. Przy określaniu projektu torebki retortowej należy zrównoważyć wymagania estetyczne i funkcjonalne z wymaganiami procesu termicznego, zapewniając, że cechy projektowe nie tworzą punktów osłabienia zagrożonych utratą barier sterility lub niepewnością szczelności.
Analiza kosztów i korzyści oraz ceny objętościowe
Koszt torebki retortowej różni się znacznie w zależności od rozmiaru, specyfikacji materiału, złożoności dostosowania oraz wielkości zamówienia. Mniejsze ilości zamówionych torebek retortowych powodują wyższe koszty jednostkowe ze względu na koszty przygotowania produkcji i krótsze serie produkcyjne, podczas gdy zamówienia o ustalonej dużej objętości pozwalają na uzyskanie rabatów materiałowych oraz priorytetowe umieszczenie w harmonogramie produkcji. Poza ceną jednostkową należy ocenić całkowity koszt posiadania torebki retortowej w ramach długoterminowego partnerstwa, uwzględniając spójność jakości, niezawodność dostaw, wsparcie techniczne oraz szybkość reakcji na zmiany specyfikacji. Negocjowanie korzystnych cen torebek retortowych nie powinno nigdy prowadzić do obniżenia jakości materiału ani zaniechania walidacji procesu termicznego, ponieważ awarie produkcyjne spowodowane niskiej jakości opakowaniami mogą przekroczyć oszczędności wynikające z niższych cen nawet kilkukrotnie. Proszę o szczegółowe oferty zawierające rozliczenie kosztów materiału torebek retortowych, opłat za przetwarzanie oraz opłat za badania, co umożliwi rzetelną porównawczą analizę potencjalnych dostawców.
Najczęściej zadawane pytania
Jaką temperaturę może wytrzymać torebka retortowa podczas przetwarzania?
Wysokiej jakości torebka retortowa została zaprojektowana tak, aby wytrzymać temperatury w zakresie od 115 do 125 stopni Celsjusza podczas komercyjnej sterylizacji; niektóre specjalne wersje są przeznaczone do jeszcze wyższych temperatur. Dokładna temperatura maksymalna zależy od składu folii torebki, konstrukcji zgrzewu oraz zaplanowanego protokołu przetwarzania. Zawsze należy potwierdzić dokładny zakres termiczny danej torebki retortowej u producenta przed ostatecznym ustaleniem parametrów przetwarzania, ponieważ niedoszacowanie wymagań temperaturowych może prowadzić do uszkodzenia zgrzewu lub utraty barierowości w trakcie cykli sterylizacji.
Jak długo posiłki gotowe w torebkach retortowych zachowują stabilność na półce?
Poprawnie przetworzona torebka retortowa zawierająca posiłki gotowe do spożycia zwykle zachowuje stabilność magazynową przez 12–24 miesiące przy przechowywaniu w chłodnym i suchym miejscu, w zależności od konkretnej formuły produktu oraz warunków przechowywania. Warstwa folii aluminiowej w torebce retortowej zapewnia wyjątkową ochronę przed tlenem i światłem – głównymi czynnikami powodującymi degradację produktu w czasie. Rzeczywistą trwałość magazynową produktu w torebce retortowej należy zweryfikować za pomocą badań przyspieszonego starzenia oraz potwierdzić za pomocą testów stabilności produktu dostosowanych do konkretnej formuły.
Czy w projektach torebek retortowych można stosować zamki błyskawiczne bez utraty bezpieczeństwa?
Tak, projekty torebek retortowych mogą zawierać zamki błyskawiczne, o ile zostały zaprojektowane specjalnie z uwzględnieniem kompatybilności z przetwarzaniem termicznym oraz zweryfikowane w pełnoskalowych próbach retortowych. Elementy zamka błyskawicznego w torebce retortowej muszą być wykonane z materiałów odpornych na wysokie temperatury oraz posiadać geometrię zgrzewu zapewniającą integralność w trakcie całego procesu i nie tworzącą ścieżek przecieku. Przy określaniu torebki retortowej z funkcją zamka błyskawicznego należy upewnić się, że dostawca udostępnia osobne dane walidacyjne dotyczące elementu zamka oraz przeprowadza testy integralności zgrzewu po przetwarzaniu, aby potwierdzić, że funkcja zamka nie narusza barier sterylności torebki.